


Cos’è l’ettroforatrice?
L’elettroforatura (conosciuta anche come EDM drilling) è una tecnologia derivata dall’elettroerosione, pensata per una funzione molto specifica: realizzare fori profondi, sottili e precisi, anche su materiali impossibili da forare con metodi convenzionali.
A differenza della foratura tradizionale, che si basa su utensili rotanti e implica l’applicazione di forza meccanica, l’elettroforatura impiega scosse elettriche ad alta frequenza, generate tra un elettrodo tubolare e il pezzo da lavorare. Che vantaggio porta? Nessuna sollecitazione meccanica né sollecitazione termica, evitando deformazioni o rotture.
L’elettroforatura è nata in risposta a un’esigenza ben specifica: realizzare fori d’innesco nelle lavorazioni EDM più complesse. Oggi questa tecnologia trova largo impiego in settori dove servono microfori ad alta profondità, in diverse applicazioni: aerospaziale, stampi, turbine, componentistica medicale o automotive.
Premettiamo che l’elettroforatura non sostituisce la foratura meccanica, ma la completa, là dove è necessario forare materiali come carburi, acciai temprati, titanio o leghe refrattarie.
Come funziona l’elettroforatura? – non è una EDM a tuffo
L’elettroforatura si basa sullo stesso principio dell’elettroerosione a tuffo, ma è ottimizzata per la realizzazione rapida e precisa di fori cilindrici.
Come nell’elettroerosione, al cuore del processo si trova un elettrodo, in questo caso tubolare, solitamente in ottone o rame, che ruota ad alta velocità (fino a 3000 giri/min) e avanza verso il pezzo.
Tra l’elettrodo e il materiale da forare si innescano scariche elettriche ad alta frequenza che vaporizzano localmente il metallo, creando il foro senza alcun contatto fisico diretto.
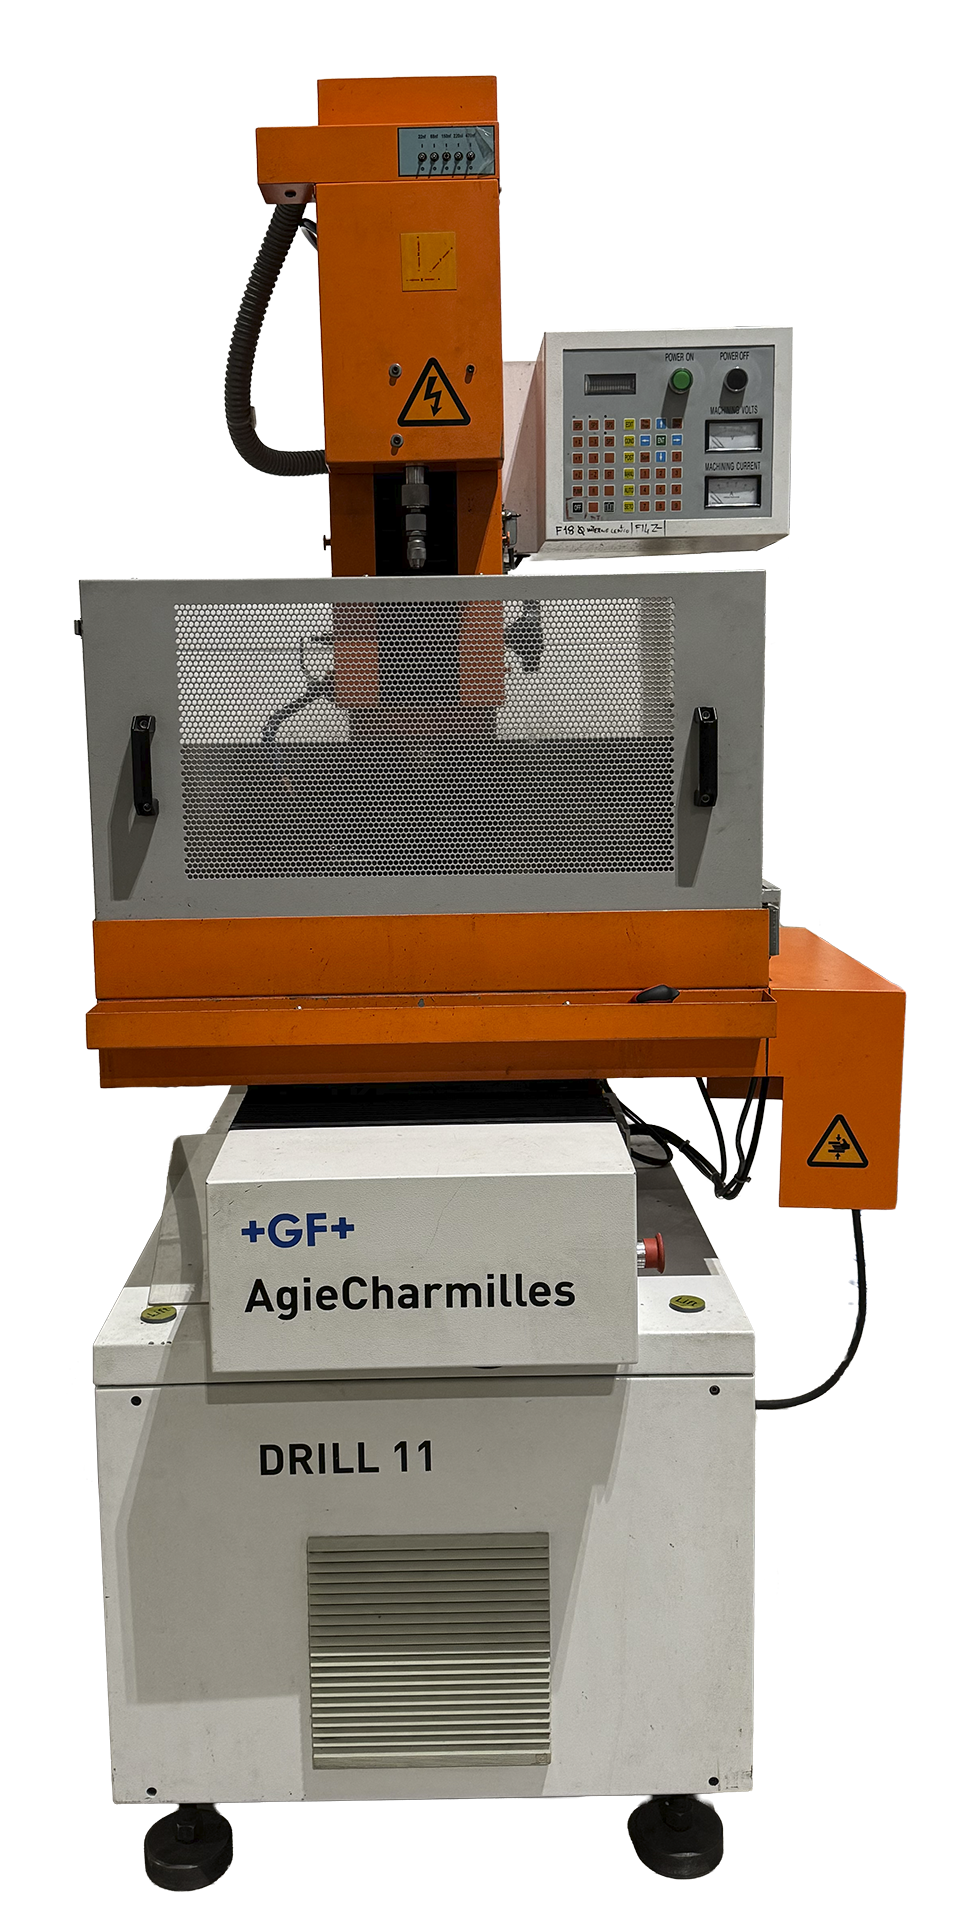
Un fluido dielettrico (tipicamente acqua deionizzata) viene iniettato a pressione attraverso il foro centrale dell’elettrodo. Il fluido serve a raffreddare la zona, evacuare il materiale rimosso e mantenere stabile l’arco elettrico.
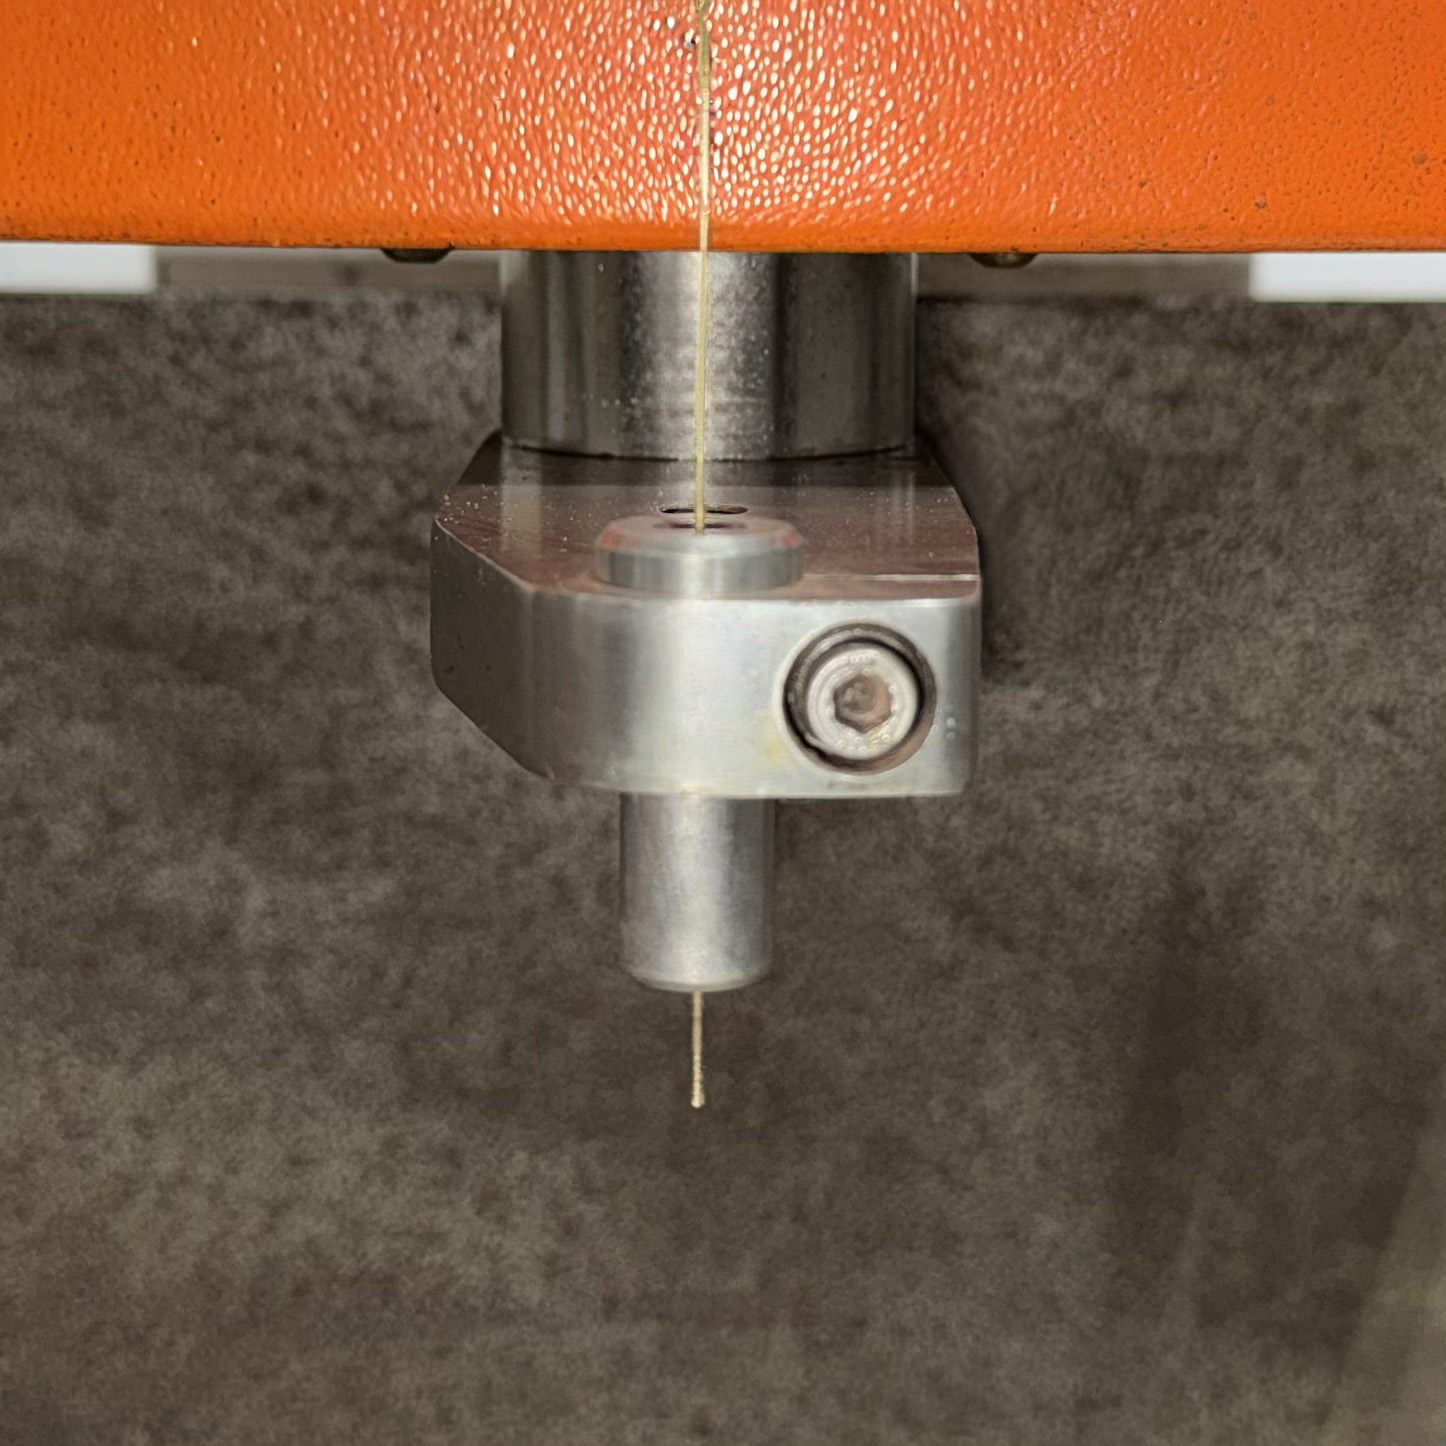
Il processo di elettroforatura riduce inoltre in modo significativo le vibrazioni rispetto alla foratura meccanica, migliorando la stabilità del foro e la qualità complessiva del risultato.
Geometrie, profondità e precisione della foratura EDM
L’elettroforatura è una tecnica specializzata nella realizzazione di fori piccoli e precisi, anche su materiali difficili come carburi cementati, acciai temprati, Inconel o titanio. Manufatti realizzati con questa tecnologia beneficiano di:
- Diametri minimi e massimi – un micro-peso massimo: Il diametro dei fori realizzabili dipende dal tipo di elettrodo utilizzato. Nella maggior parte delle applicazioni industriali si lavora con diametri che oscillano fra 0,1 mm e 3 mm.
- Tolleranze geometriche – precisione micrometrica: grazie al controllo CNC e all’assenza di forze meccaniche, la rettilineità del foro è molto elevata; la tolleranza sul diametro può essere contenuta intorno a ±0,01 mm. Infine, la rugosità superficiale è più alta rispetto alla foratura meccanica, ma accettabile in molte applicazioni (tipicamente Ra 2–4 µm).
- Profondità e rapporto larghezza / diametro: uno dei maggiori vantaggi dell’elettroforatura è la possibilità di creare fori con rapporto lunghezza / diametro molto spinto: fino a 30:1 o oltre in base al materiale e all’elettrodo scelti. Questa tecnologia permette inoltre di ridurre praticamente a zero il rischio di rottura dell’utensile o deviazione dell’asse.
- Orientamento e precisione di posizionamento: l’elettroforatura può essere eseguita inclinata, su superfici curve, inclinate o temprate, con un posizionamento CNC estremamente preciso, anche per fori multipli ravvicinati (come nel raffreddamento di stampi o palette di turbina).
Una tecnologia vantaggiosa… come?
Fori su materiali molto duri o difficili
L’elettroforatura è una delle poche tecnologie in grado di forare con precisione acciai temprati, metallo duro, superleghe e materiali rivestiti.
Il secondo vantaggio di questa tecnologia, come le altre tecnologie di elettroerosione, consente di lavorare senza contatto diretto, evitando vibrazioni, deformazioni o sforzi meccanici. Questo rende il processo sicuro anche su pezzi sottili, delicati o complessi.
Il terzo vantaggio nell’impiego dell’elettroforatura è la capacità di realizzare, grazie all’effetto combinato di rotazione e scariche elettriche pulsate, fori profondi con ottima rettilineità, anche quando il rapporto lunghezza / diametro supera 20:1.
Il quarto e ultimo vantaggio, non per importanza, è la possibilità di forare superfici curve, inclinate o difficilmente accessibili, mantenendo un’ elevata precisione. Spesso l’elettroforatura viene impiegata per realizzare fori di partenza per l’elettroerosione a filo.
Ma quindi l’elettroforatura va bene per qualsiasi applicazione? – no
Il primo punto da prendere in considerazione dell’elettroforatura è che la superficie interna dei fori è più grezza rispetto alla foratura meccanica (Ra 2–4 µm) rendendo necessaria una finitura successiva per alcune applicazioni. Bisogna inoltre considerare che, rispetto alla foratura tradizionale, l’elettroforatura richiede tempi maggiori e impianti specifici dotati di generatori EDM, assi CNC e sistemi di gestione del dielettrico.
Costi e considerazioni economiche dell’elettroforatura
I costi diretti sono: macchinari, sostituzione elettrodi, energia elettrica e fluido dielettrico. Le macchine per elettroforatura richiedono un investimento iniziale considerevole, non sono macchinari comuni. Gli elettrodi impiegati da questi macchinari sono realizzati in ottone, rame o leghe speciali e devono essere sostituiti regolarmente per garantire sempre un foro perfetto. Nonostante le apparenze, il consumo elettrico dell’elettroforatrice è contenuto, al contrario, il fluido dielettrico richiede sistemi di filtrazione e controllo della conducibilità.
I vantaggi dietro le quinte
L’assenza di contatto riduce la possibilità di danneggiare pezzi costosi o complessi; questo, unito a una corretta integrazione nel ciclo produttivo, rendono l’elettroforatura una risorsa economicamente vantaggiosa. In aggiunta, non essendoci contatto meccanico, non si verificano rotture improvvise, causa di fermi macchina e danni al componente in lavorazione.
Conclusione
L’elettroforatura è un macchinario sicuramente costoso; tuttavia [i vantaggi apportati dall’introduzione di questa tecnologia] (nota: “dell’introduzione in officina di questa tecnologia” era un po’ ridondante) garantiscono all’azienda un vantaggio competitivo nelle lavorazioni su metalli duri.