


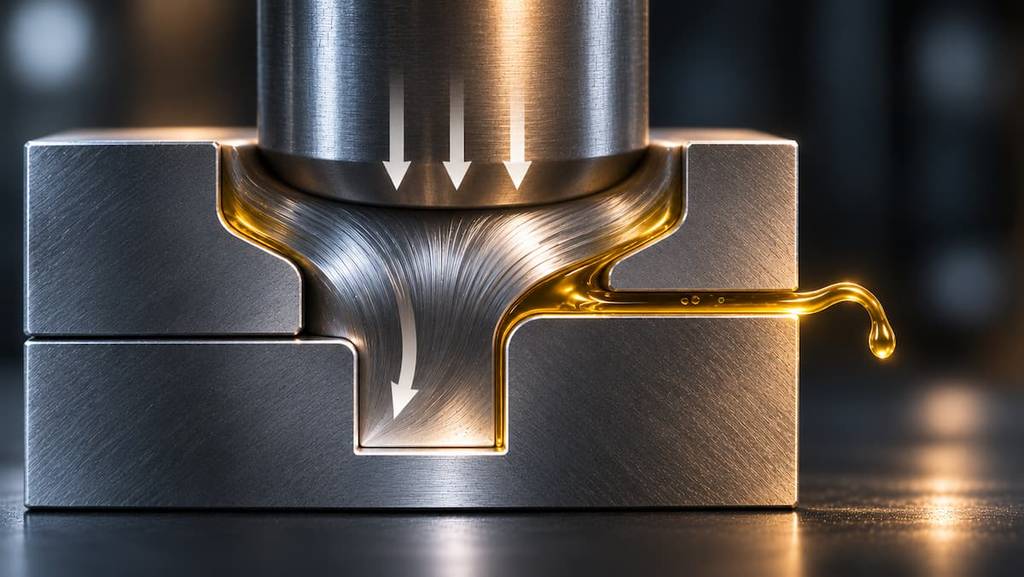
Perché nello stampaggio a freddo, a volte, il problema non è il metallo ma quello che resta dentro la matrice.
Nello stampaggio a freddo del filo il ciclo è rapido e violento: il punzone colpisce, lo spezzone di filo viene deformato all’interno dell’attrezzatura e in una frazione di secondo prende la forma della testa di una vite. Poi succede di nuovo, centinaia di volte al minuto, per turni interi.
Quando un dettaglio dello stampato non viene, il sospetto cade quasi sempre sul metallo. Troppo duro, poco deformabile, al limite di quello che la pressa può dare. Si cambia filo, si interviene sulla sequenza di stampaggio, si cerca di migliorare la geometria della matrice.
A volte funziona. A volte no.
Perché il problema non sta sempre in quello che entra nella matrice. A volte sta in quello che non riesce a uscirne.
Disegno chiaro, quota chiara, pezzo sbagliato
Un cliente per cui realizziamo attrezzature per viteria speciale doveva ottenere uno spigolo interno vivo nel sottotesta di una vite di piccole dimensioni.
Il disegno era chiaro. La quota pure. Il pezzo no.
Lo stampato usciva con lo spigolo arrotondato: il metallo arrivava quasi in fondo alla cavità e lì si fermava. Sempre nello stesso punto.
La causa non era il materiale e non era la pressa. Era l’olio di stampaggio.
A ogni colpo una piccola quantità di lubrificante rimaneva intrappolata nella cavità. Il metallo, deformandosi, la spingeva verso il fondo, ma l’olio non aveva una via d’uscita.
Un liquido è molto meno comprimibile dell’aria. Quando rimane confinato in uno spazio chiuso, può opporre una resistenza tale da impedire al metallo di completare il riempimento.
In pratica, l’olio occupava proprio lo spazio in cui avrebbe dovuto arrivare il metallo.
Perché è un difetto così facile da scambiare per un altro
Un riempimento incompleto può assomigliare molto a quello provocato da un materiale poco deformabile. In entrambi i casi il metallo si ferma prima del previsto e lo spigolo esce arrotondato anziché vivo.
La differenza sta nei dettagli. E i dettagli vanno cercati.
Quando il limite è legato al materiale o alla sequenza di deformazione, il difetto può cambiare modificando il filo, la geometria dell’utensile o le condizioni di stampaggio.
Quando invece il problema è un fluido intrappolato nella cavità, il difetto può rimanere ostinatamente localizzato nello stesso punto, anche dopo interventi che sembrerebbero risolutivi.
C’è un altro indizio: le condizioni di lubrificazione. La quantità e la viscosità dell’olio, così come la cadenza della pressa, possono influenzare il fenomeno. Se il lubrificante non riesce a defluire, la sua presenza può diventare determinante per il risultato dello stampaggio.
Non sono regole assolute. Sono segnali che vale la pena osservare prima di intervenire.
Per questo, davanti a uno spigolo che non si riempie, la prima cosa da fare non è necessariamente cambiare qualcosa.
È capire cosa succede.
In quale stazione nasce il difetto? Compare fin dai primi pezzi oppure dopo un certo periodo di lavoro? Cambia al variare della lubrificazione?
Sono informazioni che chi lavora sulla macchina spesso conosce già, ma che non sempre arrivano a chi realizza l’utensile.
La soluzione ovvia, e perché non si poteva usare
In questi casi una delle prime soluzioni da valutare è un foro di sfiato: un piccolo passaggio che permetta all’aria e al lubrificante di uscire dalla cavità.
Ma non sempre c’è lo spazio per realizzarlo.
La matrice originale era un dischetto alto appena 3 mm con inserto in carburo di tungsteno. Le dimensioni erano così ridotte che ricavare un foro di sfiato avrebbe rischiato di indebolire l’inserto o interferire con la superficie che dava forma alla vite.
Il carburo di tungsteno è un materiale estremamente resistente all’usura e alla compressione, ma più sensibile alle sollecitazioni di trazione e alle concentrazioni di tensione.
Un foro, soprattutto in prossimità di una zona fortemente caricata, può diventare un punto critico per l’integrità dell’utensile.
Risolvere il problema del riempimento introducendo il rischio di una rottura non sarebbe stato un grande affare.
Serviva un’altra strada.
Un caso reale: due dischetti invece di uno
La soluzione è arrivata cambiando il modo in cui era costruita la matrice. Al posto di un unico dischetto da 3 mm, abbiamo realizzato due dischetti da 1,5 mm sovrapposti.
Sulle superfici di accoppiamento abbiamo ricavato piccoli canali di sfiato, profondi pochi centesimi di millimetro, che collegavano la cavità interna con l’esterno.
Abbastanza per lasciare uscire l’olio e l’aria, ma dimensionati in modo da evitare che il metallo vi penetrasse durante lo stampaggio. L’olio ha trovato la sua strada. Il metallo ha trovato lo spigolo.
La soluzione ha funzionato. E non soltanto durante le prime prove: a distanza di molti anni, il cliente utilizza ancora questa configurazione. Ogni tanto ce la ricorda anche.
Non abbiamo cambiato il materiale, né la pressa. Abbiamo dato all’olio una via d’uscita.
Quello che non si vede: costruire una matrice in due pezzi
Detta così sembra semplice. Due dischetti al posto di uno, qualche canale, fatto.
In realtà, dividere una matrice significa spostare parte della difficoltà sulla sua costruzione.
Due elementi sovrapposti devono comportarsi come un unico utensile: stessa centratura, continuità della geometria interna, nessun gradino nel punto in cui si incontrano.
Su un componente così piccolo, anche un disallineamento di pochi micron può lasciare tracce sul pezzo stampato.
E poi ci sono i canali di sfiato.
La loro profondità deve essere controllata con attenzione. Se sono eccessivi, il metallo può penetrarvi e generare una bava. Se sono insufficienti, potrebbero non garantire il deflusso necessario del lubrificante.
È qui che la precisione delle lavorazioni diventa determinante.
La rettifica delle superfici di accoppiamento, il controllo dimensionale e la corretta realizzazione dei canali sono importanti quanto l’idea che ha portato a dividere la matrice.
Perché una buona soluzione tecnica funziona soltanto se si è in grado di costruirla correttamente.
Cosa c’entra con il modo di lavorare
A prima vista sembra una storia di ingegno.
In realtà, la tecnica di suddividere un utensile in più elementi non è una novità per chi lavora nel settore.
Il punto interessante è un altro.
Il problema non si è risolto cercando di costruire meglio la stessa matrice, ma mettendo in discussione il motivo per cui il pezzo non veniva.
Il disegno descriveva una geometria. Non raccontava nulla dell’olio di stampaggio, della cadenza della pressa o di quello che succedeva dentro la cavità a ogni colpo.
Quelle informazioni non erano sulla carta. Erano in reparto.
E per recuperarle serviva parlare con chi quella macchina la faceva funzionare.
Ma c’è un altro aspetto di questa storia che per noi conta almeno quanto la soluzione tecnica.
Il cliente non ci aveva cercato per risolvere quel problema.
Eravamo già suoi fornitori per altre attrezzature. Ci ha coinvolti perché conosceva il nostro modo di lavorare e sapeva che avremmo preso sul serio la sua difficoltà.
Non avevamo una richiesta d’offerta da soddisfare, né un nuovo prodotto da proporre. C’era un problema da comprendere.
E la possibilità di affrontarlo insieme.
Non tutte le difficoltà hanno una soluzione semplice. Alcune richiedono prove, modifiche e tentativi. Altre possono rivelarsi incompatibili con i vincoli del processo.
Ma spesso la differenza la fa la disponibilità a guardare oltre ciò che viene espressamente richiesto.
I problemi tecnici più interessanti non arrivano con una richiesta d’offerta. Arrivano quando c’è fiducia.
Prima di cambiare filo o alzare la pressione
Quando uno spigolo, un raggio o un dettaglio dello stampato non si riempie come dovrebbe, vale la pena porsi tre domande.
- Cosa rimane nella cavità durante lo stampaggio? Olio, aria o residui di lubrificante possono ostacolare il completo riempimento.
- Esiste una via d’uscita? Se il fluido non può defluire, aumentare il carico di stampaggio potrebbe non risolvere il problema e sollecitare inutilmente l’utensile.
- La matrice deve necessariamente essere un pezzo unico? A volte la soluzione non sta nel cambiare materiale, ma nel ripensare la costruzione dell’attrezzatura.
Non sono domande che forniscono automaticamente una risposta.
Ma aiutano a cercarla nel posto giusto.
E se il pezzo continua a non venire, non mandateci soltanto il disegno.
Mandateci anche uno stampato difettoso, spiegateci in quale stazione nasce il problema e con quale cadenza lavora la pressa.
E raccontateci dove si ferma il metallo.
QP Mechanics costruisce matrici, punzoni e preparatori in carburo di tungsteno e acciai per utensili, su disegno del cliente, per lo stampaggio a freddo del filo e la viteria speciale.