


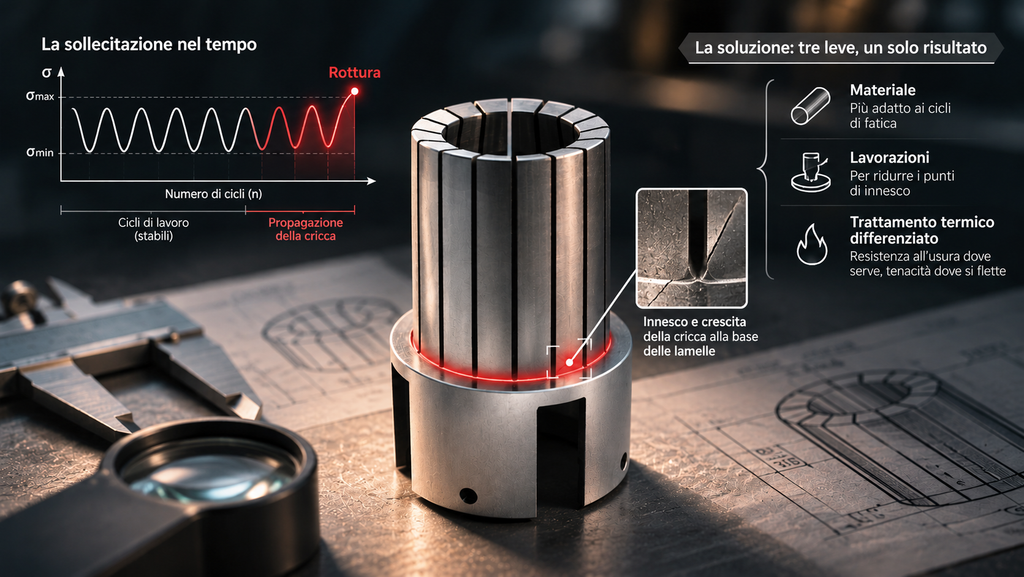
Perché sulle pinze elastiche, e su ogni pezzo che lavora a fatica, materiale, lavorazioni e trattamento termico non si scelgono separatamente.
Un utensile che si consuma è un problema noioso. Avvisa, si lascia misurare, si lascia sostituire al momento giusto.
Un pezzo che si rompe è un’altra storia. Lavora bene fino al ciclo prima, poi si ferma tutto.
E quando si rompe sempre nello stesso punto, dopo poche ore, smette di essere sfortuna. Diventa un messaggio.
Il problema è leggerlo.
Un pezzo più difficile di quanto sembri
Le pinze elastiche sembrano componenti semplici: un corpo, alcune lamelle, una zona di presa. In realtà fanno uno dei lavori più ingrati di tutta la macchina.
Si aprono e si chiudono centinaia di migliaia di volte. A ogni ciclo le lamelle si flettono, e la sollecitazione si ripete sempre uguale, sempre negli stessi punti.
Nella zona di presa serve resistenza all’usura. Nelle lamelle serve resistenza alla rottura. Sono due richieste che tirano in direzioni opposte.
E la fatica, a differenza dell’usura, non manda preavvisi.
Usura e fatica: due modi diversi di finire
Vale la pena fermarsi un momento su questa differenza, perché spiega quasi tutto il resto.
L’usura è un processo di superficie. Il materiale se ne va un po’ alla volta, le quote si spostano, la finitura peggiora. È lenta, visibile e, entro certi limiti, prevedibile. Chi sa dove guardare può accorgersene prima che diventi un problema.
La fatica funziona in un altro modo. Un carico che da solo non romperebbe mai il pezzo, ripetuto centinaia di migliaia di volte, fa nascere una cricca microscopica. La cricca cresce un poco a ogni ciclo, senza che da fuori si veda nulla. Poi, quando la sezione rimasta non regge più, il pezzo cede di colpo.
Per questo un componente a fatica può sembrare perfetto fino all’ultimo momento. E per questo le soluzioni pensate per l’usura, come un materiale più duro, non sono necessariamente quelle giuste.
C’è poi un dettaglio che rende la fatica particolarmente insidiosa: la cricca nasce quasi sempre in superficie, nel punto più sollecitato. Quello che succede in quei pochi decimi di millimetro, come il pezzo è stato lavorato, come è stato trattato, che finitura ha, conta spesso più delle caratteristiche del materiale nel suo insieme.
Un caso reale: la pinza che durava poche ore
Un cliente a cui forniamo da anni matrici con inserti in carburo di tungsteno ci ha mostrato una pinza elastica danneggiata. Il problema si ripeteva da tempo: nonostante diversi tentativi, il pezzo si rompeva sempre nello stesso punto, dopo poche ore di funzionamento.
Non ci ha chiesto un preventivo. Ci ha chiesto cosa ne pensavamo.
Abbiamo chiesto il disegno e, soprattutto, il pezzo rotto. Poi abbiamo cercato di capire come lavorava: quanti cicli, con quali carichi, in quale punto della macchina.
Ne è uscita una campionatura con tre modifiche. Non una: tre.
Non sempre è colpa del pezzo
Prima di toccare materiale, lavorazioni o trattamento, c’è una domanda da farsi: il pezzo sta lavorando nelle condizioni per cui è stato pensato?
Un disallineamento in montaggio, un urto che si ripete a ogni ciclo, un carico più alto del previsto in una fase particolare della corsa: sono tutte cose che accorciano la vita di un componente a fatica, e nessuna di esse si risolve cambiando acciaio.
Per questo, prima di proporre qualunque modifica, abbiamo chiesto come lavorava la pinza. Non per scaricare la responsabilità sulla macchina, ma perché un pezzo progettato meglio, montato nelle stesse condizioni sbagliate, rischia di fare la stessa fine. Solo un po’ più tardi.
Nel caso della pinza le condizioni di lavoro erano quelle previste. Il problema stava nel pezzo. Ma è una verifica che conviene fare sempre, e che costa molto meno di una campionatura.
Prima leva: il materiale
Un acciaio che resiste bene all’usura non è automaticamente un acciaio che resiste bene alla fatica. Sono proprietà diverse, e su un pezzo che deve flettersi centinaia di migliaia di volte la seconda conta più della prima.
Abbiamo quindi scelto un acciaio più adatto a sopportare quel tipo di cicli.
È lo stesso ragionamento che vale per il metallo duro, e di cui abbiamo scritto a proposito degli utensili scheggiati e consumati: il materiale più duro non è necessariamente il migliore.
Seconda leva: le lavorazioni
Una cricca da fatica non nasce a caso. Nasce quasi sempre dove la sollecitazione si concentra e la superficie le offre un appiglio: un raggio troppo stretto, un segno di lavorazione nel posto sbagliato, una superficie alterata da un’operazione precedente.
Abbiamo modificato alcune lavorazioni proprio per ridurre il rischio di innesco nelle zone più sollecitate.
Il disegno era lo stesso. Era cambiato il modo di arrivarci.
È un punto che si sottovaluta spesso. Due pezzi identici a disegno, con le stesse quote e le stesse tolleranze, possono avere vite molto diverse se sono stati lavorati in modo diverso. Il disegno controlla la forma. Non controlla la storia della superficie.
Terza leva: il trattamento termico
Qui arriva la parte meno intuitiva.
Una durezza uniforme costringe a scegliere: o il pezzo resiste all’usura dove fa presa, o resiste alla rottura dove si flette. Ma perché accontentarsi di un compromesso, quando le due zone chiedono cose diverse?
Abbiamo scelto un’altra strada: un trattamento termico con durezze differenziate. Più elevate dove serviva resistenza all’usura, più contenute dove serviva tenacità.
Un solo pezzo, due comportamenti diversi.
Perché cambiarne una sola non basta
La tentazione, davanti a una rottura, è intervenire su una variabile alla volta. È anche un approccio ragionevole, in molti casi. Su un pezzo a fatica, però, le tre leve sono legate fra loro.
Un acciaio più tenace con le stesse lavorazioni può continuare a criccarsi dallo stesso segno superficiale. Lavorazioni migliori su un pezzo troppo duro nelle lamelle spostano il problema di qualche migliaio di cicli, ma non lo eliminano. Un trattamento termico ben pensato su un materiale sbagliato non fa miracoli.
Ognuna di queste modifiche, da sola, può sembrare un passo avanti. Insieme possono cambiare la natura del problema.
C’è anche un vantaggio pratico in questo approccio. Quando materiale, lavorazioni e trattamento termico vengono pensati insieme, la campionatura non è più un tentativo alla cieca.
È una soluzione da mettere alla prova.
E se non funziona, almeno si sa dove cercare.
Com’è andata
Il primo test ha dato subito esito positivo.
La pinza che prima si rompeva dopo poche ore aveva superato la prova.
Il cliente ci ha affidato l’intera produzione di quei componenti e da allora ci coinvolge anche su altre criticità tecniche. Non ci aveva scelto per risolvere quel problema: eravamo già suoi fornitori per altro.
Ma quella pinza ha cambiato qualcosa.
Non lo raccontiamo come una ricetta. Un’altra pinza, su un’altra macchina, potrebbe rompersi per ragioni diverse e richiedere scelte diverse.
Lo raccontiamo perché mostra una cosa che vale quasi sempre: materiale, lavorazioni e trattamento termico non sono tre decisioni separate. Cambiarne una sola, spesso, sposta il problema invece di risolverlo.
Cosa portare quando un pezzo si rompe
Per capire perché un componente cede non serve sempre un laboratorio. Servono alcune informazioni che, troppo spesso, finiscono nel cassone insieme al pezzo.
- Il pezzo rotto. Non buttatelo. In una rottura per fatica la superficie di frattura ha spesso una zona più liscia, dove la cricca è cresciuta lentamente, e una più ruvida, dove il pezzo ha ceduto di colpo. Racconta da dove è partita la cricca meglio di qualunque descrizione.
- Dopo quanto si rompe. Ore, cicli o pezzi prodotti. Anche una stima è meglio di «dopo un po’».
- Dove si rompe. Sempre nello stesso punto o in punti diversi: sono due problemi diversi.
- Come lavora. Cadenza, carichi, eventuali urti o disallineamenti noti.
Una rottura che si ripete sempre nello stesso punto non è sfortuna.
È un indizio. Portatecelo.
QP Mechanics costruisce matrici, punzoni e componenti di precisione in acciaio e carburo di tungsteno, su disegno del cliente o da campione.