


Elettrizzante! – quando il metallo si lavora con l’elettricità
L’Elettroerosione (EDM) a filo o a tuffo, è una tecnica di lavorazione del metallo estremamente evoluta, unica nel suo genere: non taglia non fora, non asporta il truciolo con utensili, ma scava il metallo usando l’elettricità.
Il principio dietro al funzionamento di questi macchinari è tanto semplice quanto geniale: vengono sfruttate micro-scariche elettriche ad alta intensità tra un elettrodo e il pezzo da lavorare. Le scariche rilasciate generano un calore così intenso da vaporizzare piccolissime porzioni di materiale, raggiungendo pian piano la forma desiderata.
Questo processo avviene con semilavorato ed elettrodo immersi in un liquido dielettrico, tipicamente acqua deionizzata o olio, che isola i due elementi finché non viene raggiunta la distanza corretta per generare la scintilla.
Come è possibile dedurre dalla spiegazione, questo processo non implica alcun tipo di contatto meccanico, quindi nessuna forza di taglio: motivo per cui questa tecnica viene usata per lavorare materiali duri o fragili, tra cui i carburi metallici e gli acciai speciali, ottenendo forme geometriche di precisione altissima, impossibili da realizzare con macchinari standard.
Elettroerosione a Filo – quando la precisione diventa eccellenza
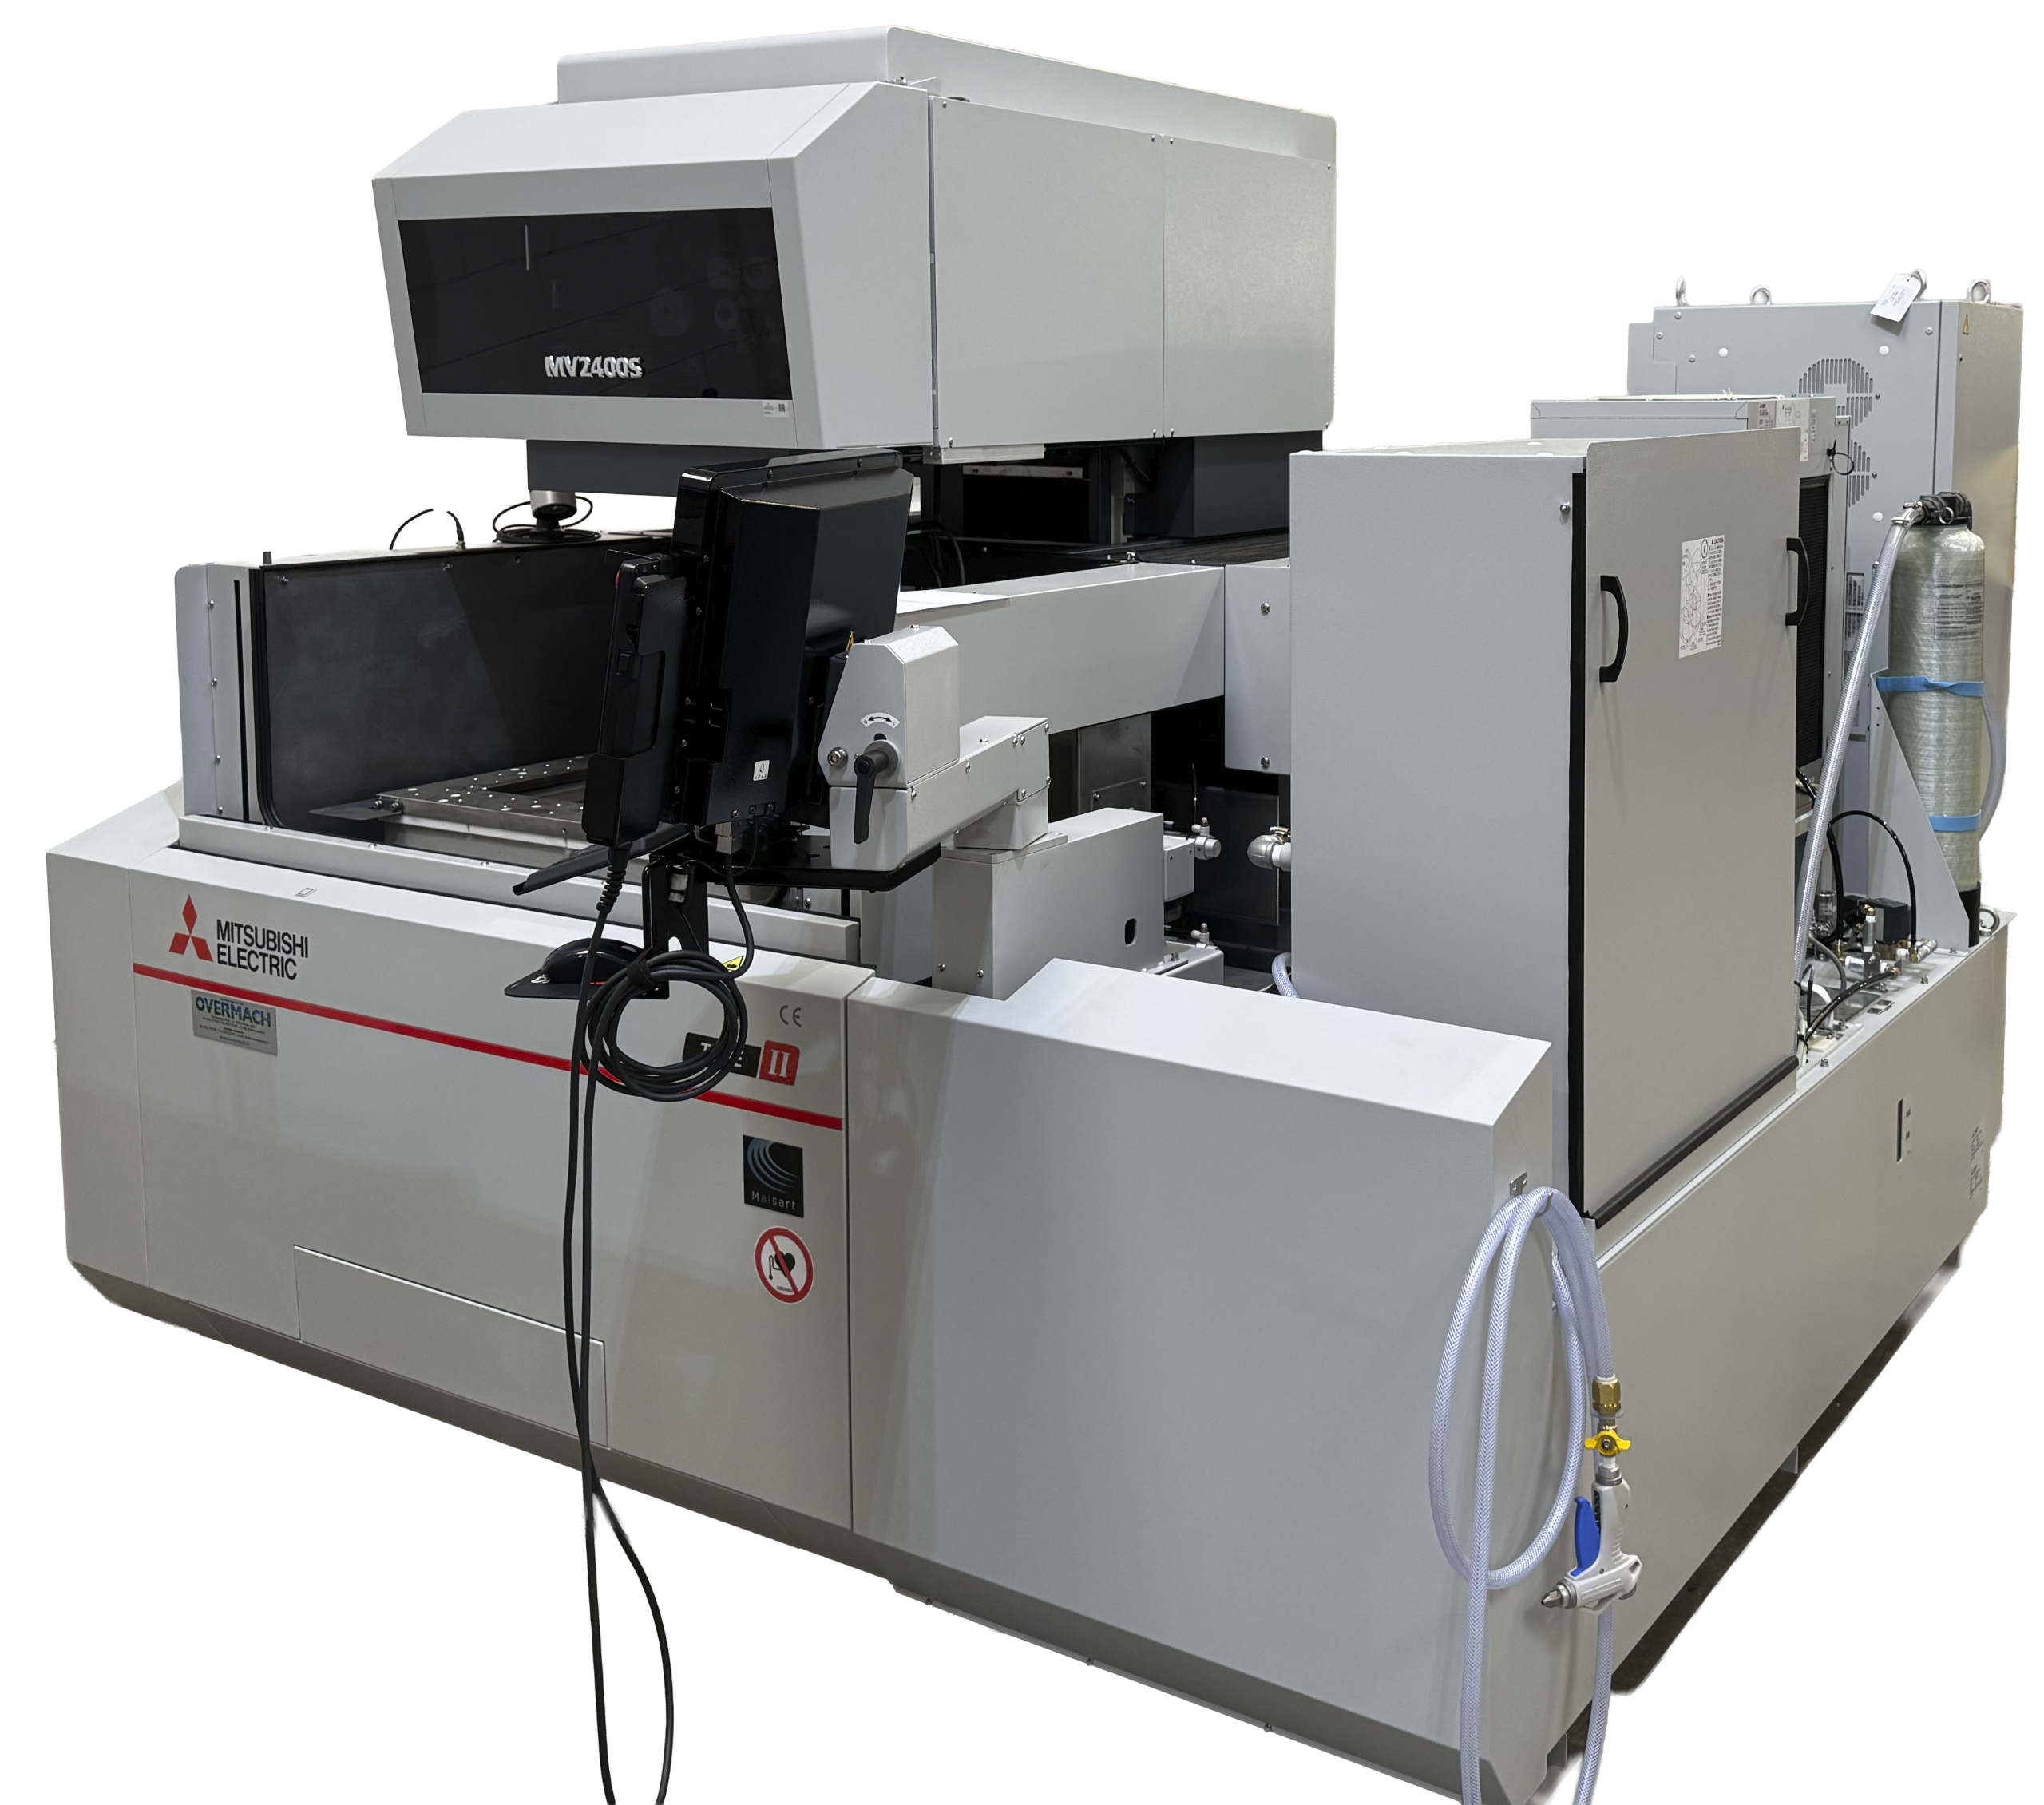
L’elettroerosione a filo consente di eseguire tagli che sfidano il concetto stesso di precisione, lavorando con tolleranze all’ordine del micron. Il taglio avviene senza applicare forze meccaniche, che possano deformare o rompere il pezzo, caratteristica che rende questa tecnologia particolarmente adatta alla sagomatura di componenti in metallo duro, punzoni e inserti con profili complessi e di piccola dimensione.
Il processo impiega un filo metallico continuo, tipicamente in ottone o rame, teso fra due bobine. Il filo non tocca mai il pezzo, ma lo lavora tramite scariche elettriche ad alta frequenza, rimuovendo il materiale lungo un percorso programmato da CNC. Il processo si svolge in un fluido dielettrico, tipicamente acqua deionizzata, che raffredda e rimuove i detriti di materiale.
Elettroerosione a Tuffo – la forma della precisione
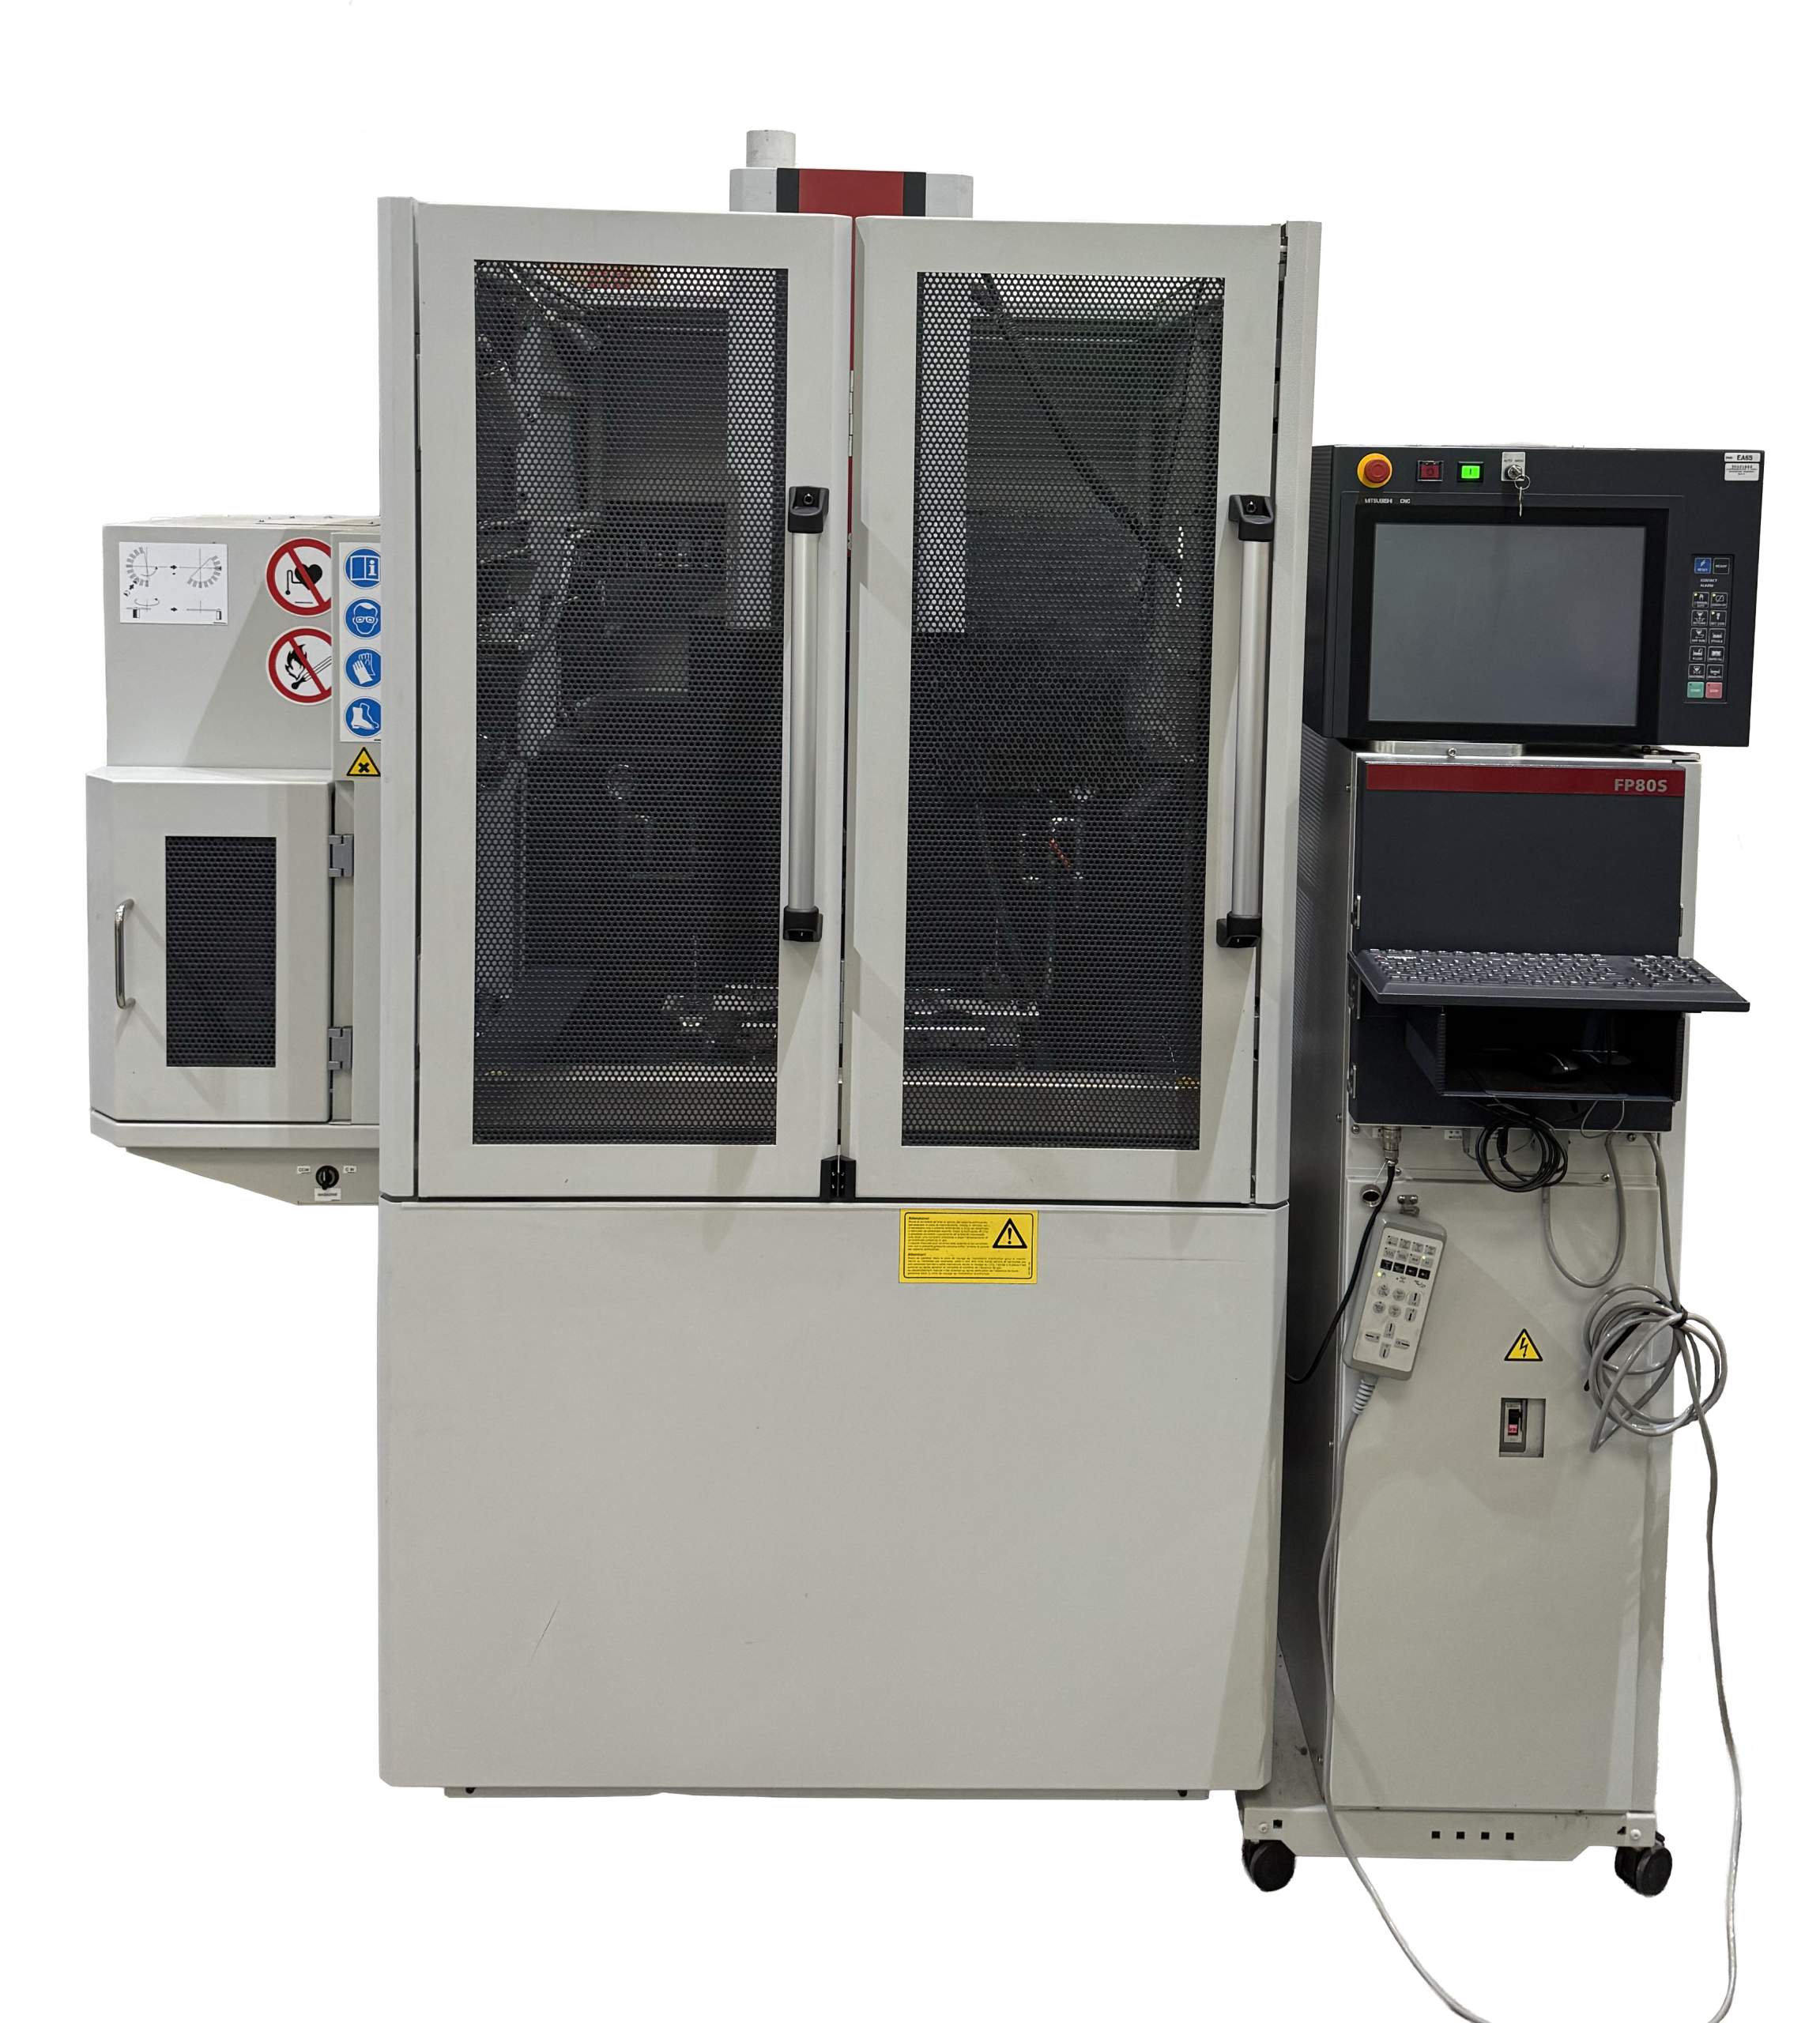
L’elettroerosione a tuffo utilizza un elettrodo sagomato solitamente in rame o grafite, che viene avvicinato al semilavorato immerso in un fluido dielettrico. Quando la distanza fra il pezzo e l’elettrodo è sufficiente, comincia il processo di elettroerosione: il macchinario genera una serie di scariche elettriche controllate rilasciate tramite l’elettrodo con sagoma “negativa” della della forma da ottenere. Le scariche elettriche vaporizzano il materiale superficiale senza contatto metallico, raggiungendo lentamente la forma inserita a CNC e garantendo alta precisione dimensionale e ottime finiture superficiali.
Questa tecnologia è particolarmente indicata per realizzare stampi, matrici e componenti con geometrie tridimensionali complesse, soprattutto su materiali temprati o in metallo duro, come il WIDIA.
Come sono fatti gli elettrodi? – Una guida ai materiali per EDM
Non tutti gli elettrodi sono uguali – nel mondo dell’elettroerosione sarebbe sbagliato definire l’elettrodo come un semplice “utensile”, è molto di più, è parte attiva del processo, e scegliere il giusto materiale incide direttamente su velocità, forza, precisione, finitura superficiale e costi.
- Rame (Cu) – il rame è un sempreverde nell’EDM, apprezzato per l’elevatissima conducibilità elettrica e termica. Garantisce scariche stabili, ottimo controllo dimensionale e un’usura relativamente contenuta. Gli elettrodi di rame offrono una maggiore precisione, ma hanno un costo maggiore e sono più complessi da lavorare meccanicamente rispetto agli altri materiali.
- Grafite (C) – la grafite è un materiale più leggero, economico e facile da lavorare rispetto al rame, per questo motivo, gli elettrodi in grafite sono particolarmente indicati per i processi di sgrossatura. Grazie all’ottima resistenza alle alte temperature e a uncoefficiente di dilatazione termica quasi nullo, garantisce stabilità anche in caso di erosioni profonde. Il materiale viene fornito in diverse classi di granulometria (fine, media e grossa), da selezionare in base alla finitura superficiale richiesta. Lo svantaggio principale risiede nella sua fragilità meccanica, che può causare una maggiore usura degli spigoli e nel rilascio di micro-particelle che tendono a contaminare il fluido dielettrico, richiedendo sistemi di filtrazione efficienti.
- Rame-Tungsteno (CuW) – materiale ad alta densità, viene impiegato tipicamente nelle lavorazioni di materiali particolarmente duri o abrasivi come il metallo duro o acciai fortemente legati. Gli elettrodi in rame-tungsteno godono di un’eccezionale resistenza all’usura, ma sono più costosi e difficili da lavorare. Questi elettrodi riescono a ottenere forme precise à dove altri materiali falliscono.
- Grafite-rame – soluzione ibrida poco diffusa, pensata per chi cerca un compromesso tra lavorabilità e prestazioni. Ha una buona durata e un comportamento stabile, ma il uso impiego resta di nicchia.
L’usura dell’elettrodo – una variabile da non sottovalutare
Come già anticipato nel capitolo precedente, gli elettrodi di consumano nel tempo. Questo fenomeno è parte integrante del processo: l’usura, che sia laterale, sul fondo o irregolare, va gestita in fase di progettazione. Per lavorazioni complesse è normale usare più elettrodi in sequenza, ognuno ottimizzato per ciascuna fase, come sgrossatura, semifinitura e finitura.
I fattori principali che contribuiscono all’usura dell’elettrodo sono:
– Materiale dell’elettrodo
– Tipo di scarica
– Profondità della cavità
– Durezza e conducibilità del materiale lavorato
La strategia più efficace nel gestire l’usura consiste nel combinare:
– Materiale giusto per ogni fase
– Parametri ottimizzati nel controllo CNC
– Compensazioni CAD/CAM che correggono il profilo dell’elettrodo per anticiparne l’usura prevista.
Pronti… contatto! Anzi, no: elettroerosione!
L’elettroerosione non è un processo meccanico: l’asportazione avviene tramite scariche elettriche ad alta frequenza, che vaporizzano il materiale in “micro-esplosioni” controllate.. La precisione e la qualità del pezzo finito dipendono in larga parte da come queste scariche vengono generate e gestite.
Come funziona la scarica elettrica?
Quando l’elettrodo rilascia la scarica, essa genera un plasma localizzato: la temperatura può superare i 10.000°C, fondendo e vaporizzando una quantità microscopica di materiale dal pezzo, il tutto si ripete migliaia di volte al secondo.
Il ruolo della macchina e del CNC
I moderni macchinari EDM gestiscono ogni parametro consentendo un controllo accurato su quanto materiale viene rimosso, quanto velocemente e con quale qualità superficiale, regolando:
– Intensità e durata dell’impulso
– Frequenza delle scariche
– Tempo di riposo (intervallo di tempo fra una scarica e l’altra)
– Gap di lavoro (distanza fra elettrodo e pezzo su cui sta lavorando)
Precisione e finitura – dipende tutto dalla regolazione
Se nella fase di sgrossatura si preferiscono impulsi più farti e rapidi, che consentono di rimuovere velocemente materiale, per quanto riguarda la finitura, vengono tipicamente impiegati impulsi deboli e ravvicinati, che producono una superficie più fine e omogenea, fino a raggiungere rugosità Ra 0,2µm in condizioni ottimali. Questa precisione è ottenuta combinando:
– Materiale dell’elettrodo
– Geometria del profilo
– Gestione della scarica
La vera arte dell’EDM sta nel trovare la giusta combinazione di potenza, precisione e durata. Una scarica troppo lenta rallenterebbe inutilmente il processo, una scarica troppo intensa danneggerebbe l’elettrodo.
La corrente in un fluido… ma scherziamo? – il fluido dielettrico
L’intero processo di elettroerosione avviene immerso in un fluido detto “dielettrico”, tipicamente olio minerale per EDM a tuffo o acqua demineralizzata per EDM a filo. Questo fluido isola elettricamente fino all’istante della scarica, stabilizza l’arco elettrico, raffredda il pezzo e l’elettrodo fra un impulso e l’altro, infine, il fluido raccoglie i detriti metallici fusi che si formano a ogni scarica, mantenendo il gap fra elettrodo e semilavorato sempre livero.
Il fluido dielettrico è l’anello invisibile che tiene insieme tutto il processo: senza un giusto fluido, l’EDM perderebbe precisione, efficienza e sicurezza.
Geometrie realizzabili e libertà progettuale – l’unico limite è… la fantasia
Uno dei vantaggi principali dell’elettroerosione, rispetto alle lavorazioni più “tradizionali” come tornitura o fresatura, è la quasi totale libertà nella realizzazione delle forme.
Come visto nei paragrafi precedenti, non c’è contatto diretto tra elettrodo e pezzo, non esistono forze di taglio o vincoli geometrici imposti da utensili rotanti. L’unico limite è la forma dell’elettrodo (nella EDM a tuffo) o il profilo della traiettoria del filo (EDM a filo). Le forme realizzabili tramite elettroerosione includono:
– Spigoli vivi, cavità strette e profonde
– Fori conici, asimmetrici o a sezione variabile
– Impronte complesse per stampi e matrici
– Contorni interni con angoli acuti, irrealizzabili per fresatura.
Progettare in funzione dell’EDM
I progettisti esperti sanno che l’EDM non è solo un’alternativa, ma uno strumento potente: permette di lavorare materiali già temprati, evitando distorsioni da trattamento termico post-lavorazione. Un altro vantaggio dell’EDM è il minor numero di passaggi e utensili necessari per geometrie complesse. L’EDM consente inoltre di semplificare assemblaggi, realizzando in unico pezzo quello che altrimenti richiederebbe più componenti accoppiati.
Ma quando conviene davvero l’EDM?
L’elettroerosione, per quanto possa essere davvero performante e versatile, non rappresenta sempre l’alternativa migliore: è più lenta e più costosa delle lavorazioni tradizionali.
Rimane un’ottima soluzione, se non l’unica possibile, per realizzare componenti in cui la libertà progettuale rappresenta un valore aggiunto, come:
– Parti di stampo con profili intricati
– Componenti aerospaziali in leghe difficili
– Utensili con micro-cavità ad alta precisione.
L’elettroerosione è l’unica tecnologia evoluta sulla piazza?
Abbiamo visto nei paragrafi precedenti gli enormi vantaggi e gli svantaggi delle lavorazioni con elettroerosione; tuttavia, per comprendere a pieno il valore e i limiti, è utile confrontarla con altre tecnologie di asportazione disponibili e osservare le innovazioni più recenti del settore.
Esistono alcune tecnologie che rappresentano un’alternativa per alcune lavorazioni in cui l’EDM non rappresenta sempre l’unica possibilità.
- Fresatura CNC – la fresatura meccanica è estremamente versatile e veloce, indicata per materiali meno duri, con geometrie meno complesse o con ampie tolleranze. I limiti di questa tecnologia emergono nell’usura durante l’impiego su materiali duri e nella difficoltà nel raggiungere certe forme che l’EDM realizza con efficacia.
- Taglio laser – il taglio laser è ideale per precisione e velocità su lamiere o particolari sottili, fatica su materiali spessi, con una forte rifrangenza o su geometrie tridimensionali complesse. Il laser potrebbe inoltre sottoporre i materiali a forti stress termici a causa delle elevatissime temperature a cui opera.
- Taglio waterjet – il taglio a getto d’acqua abrasivo permette di lavorare la maggior parte dei materiali senza alterarne le proprietà termiche e mantenendo una buona precisione, ciò nonostante, non è indicato per tagli fini o per la maggior parte degli acciai temprati.
Innovazioni tecnologiche in ambito EDM
L’evoluzione tecnologica dei sistemi EDM ha recentemente permesso di raggiungere nuovi traguardi nella realizzazione di geometrie complesse, garantendo tolleranze infinitesimali e standard di finitura superficiale estremamente elevati.
- EDM a 5 assi – l’introduzione dell’EDM a 5 assi consente di realizzare geometrie tridimensionali impegnative con minor necessità di riposizionamenti, migliorando conseguentemente l’efficienza della produzione e la precisione.
- Micro-EDM – i macchinari Micro-EDM consentono di effettuare lavorazioni estremamente precise su scala micrometrica, indicata per elettronica, orologeria di precisione e micromeccanica.
- Applicazioni in ambienti controllati o automatizzati – l’integrazione di EDM in linee di produzione automatizzate, spesso in ambienti puliti o controllati, migliora ripetibilità e qualità del prodotto, rendendo questa tecnologia ancora più competitiva anche in produzioni di medio-alto volume.
Costi dell’EDM: la precisione che si paga… ma che spesso conviene
L’elettroerosione non è una tecnologia economica in senso assoluto, tuttavia il suo impegno è spesso giustificato dai vantaggi, unici di questa tecnologia, nella lavorazione di componenti critici o materiali difficili da lavorare.
Rispetto alle Tecnologie più “tradizionali” come la fresatura o tornitura, l’EDM è tendenzialmente più lenta. Come illustrato nei capitoli precedenti, l’asportazione del materiale avviene per erosione puntiforme, non per taglio continuo, e i parametri devono essere ottimizzati con attenzione per garantire stabilità e precisione.
Le macchine EDM (sia a filo che a tuffo) richiedono investimenti iniziali importanti. Inoltre, vanno considerate le spese di:
– Elettrodi
– Fili e dielettrici
– Manutenzione degli assi e dell’impianto dielettrico
– Filtrazione e ricircolo del fluido
Questi costi possono essere ammortizzati in produzioni di media entità, specialmente se l’EDM consente di ridurre il numero di lavorazioni altrimenti necessarie per ottenere il pezzo.
Conclusione
L’elettroerosione a filo e a tuffo è una tecnologia versatile, in grado di lavorare parecchi metalli con precisione ineguagliabile. L’EDM è in grado di realizzare forme geometriche estremamente complesse, che altri macchinari non sarebbero in grado di realizzare, lavorando con facilità materiali estremamente duri, che metterebbero a dura prova i macchinari “tradizionali”.
Tuttavia ci sono alcune considerazioni da fare, l’elettroerosione richiede un investimento iniziale elevato, che può essere ammortizzato solo se impiegate per produzioni di media entità, considerando sempre i tempi di produzione più lunghi dovuti all’esportazione di materiale tramite scariche elettriche.
In QP Mechanics le nostre macchine per elettroerosione rappresentano un portento del reparto produttivo, in grado di lavorare il metallo duro con estrema precisione e raggiungendo sempre le forme desiderate dai clienti.